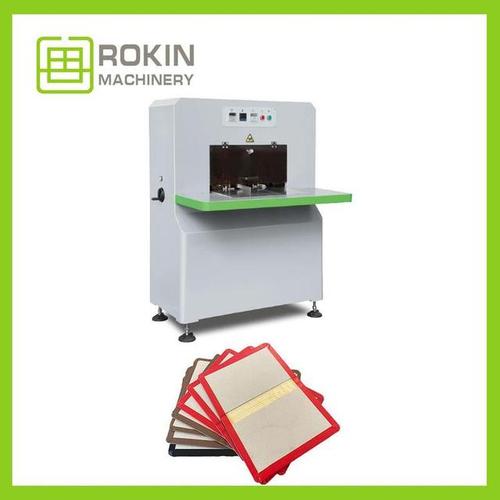
封面机会碰到什么问题呢
大家都知道,再好的商品,在具体采用的历程中总是会发生一些小艰难。在封面机的制作过程中,常常会碰到一些繁琐的问题。如今,教各位怎样剖析并处理这种问题。在包边弹开或一部分弹开的缘故。

在封面的制造中,常常会发生一些边沿弹开或是一部分弹开的状况,这也是由下面因素导致的:当黏胶品质差或有机溶剂添加量太多时,非常容易导致黏胶浓度值过低,造成外包装装饰设计用黏度低。
组装在空调房间内,温控在18 ~ 24℃。假如在这个条件下实际操作,可以充分发挥设备的高效率,还能够节约用合模力。提议通常在这个条件下合理。或是实际操作封面中的包边部位过小。别的外包装正常的的包边部位应当在15mm上下,太窄的包边部位非常容易弹开。发生松边和空边的状况,会有几个缘故:
贴片式板用切纸刀切割,由于切纸刀切割的贴片式板会留有伤口(即贴片式板的截面左右不整平),因此在封面生产过程中,非常容易造成空边或松边。一般来说,大家提议应用硬纸板切割刀来切割碎硬纸板期刊杂志,那样可以防止此类情况的产生。文稿间隙过大,超过正常的工作中范畴2mm以上(正常的工作中条件一般为1mm上下)。
底模台的平面度不一样,要地面找平。封面出泡一般有下列2个缘故:一般制做很大的书壳时很容易发生封面汽泡,可能是封面黏合时气体并没有排除导致的。此刻我们可以在喷头板正中间加一个附加的横担。双重轻按时,当封面并没有触及到黏合剂或工作压力太钟头,一般要在这种状况下开展调节。
在吸封面时吸好几张切割后不可松脱或松动,组装封面时要抖掉封面。每封面带静电感应。在表层处理方式中,封面一定静电消除,这一点很重要。用封面做表层处理时,会残余一部分粘胶剂,用粉末喷涂或其它相近原材料轻轻地洒在没有处理的地区,那样就可以均值了。文章来源于网络,如有侵权或违规,请联系我们进行删改。